
钣金设备看不见的成本:拼缝和公差是怎么吃掉利润的
很多设计师只管好看,折弯顺序一乱,厂里要么拒单要么加钱。我们和钣金厂熟,出图前常把关键折边拿去问一句能不能做、贵不贵,省得后面返工。

有个客户找我们聊成本,说自己家设备报价总比同行高,可利润反倒薄。我们看了他家图纸和样机,毛病不在用料,在两块看不见的地方,拼缝乱、公差松。这两件事单看都不大,叠到几百台的量上,返工和售后能把省下的钢钱吃得干干净净。
一、缝宽不齐,整机就散了
钣金设备门板多,缝宽随心所欲是大忌。今天两毫米明天四毫米,远看整台机器像没对齐。我们建议先定一套统一缝宽,所有门板照走。统一不花一分钱,却传递出被认真设计过的信号。客户验厂时,这种整齐度比用料档次更压秤。
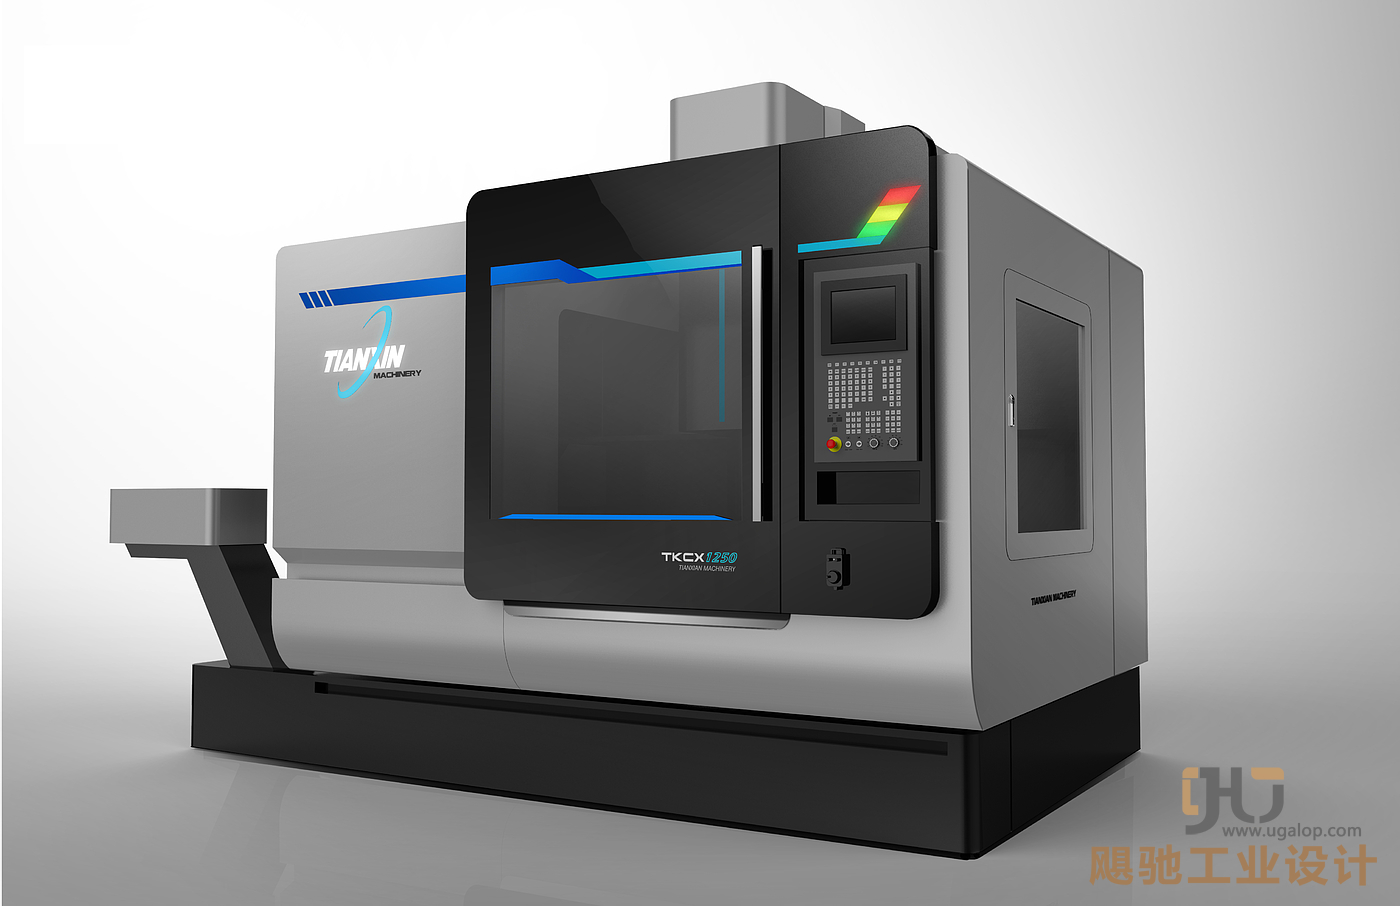
二、公差松一档,装配就乱一截
钣金件公差给得太松,几个板子拼起来累积误差就大,门缝忽宽忽窄、铰链对不上。我们做方案会把关键配合面的公差收紧,非配合面放松,把精度用在刀刃上。别所有尺寸一个标准,那是浪费,也是隐患。公差卡准了,产线工人装得顺,返修自然少。
三、转角收边是露怯重灾区
钣金转角最容易出问题,折边不一致、拐角错位,近看就露怯。这些在渲染图上几乎看不出,真机摆出来一眼分高下。我们做设备会专门盯转角处的缝和对齐,因为那是最容易让客户觉得不值钱的地方。
四、返工成本远超料钱
一台设备因为缝歪、公差超差被退回,重做的不是一块板,是整机的拆装、物流、人工。我们算过,钣金设备一次批量返工,摊到单台的成本往往超过当初在材料上抠的那点。设计阶段把标准定死,比后期补救便宜太多。
五、售后麻烦藏在缝隙里
缝宽不均、公差松的设备,用久了更容易进灰、异响、门板松动,售后电话就多。这些小毛病不致命,但消耗客户耐心,也消耗品牌信誉。我们做设备一直认为,把缝隙和公差做规矩,本身就是省售后。
六、验收用远观法
判断钣金设备做得好不好,有个土办法,退到两米外眯眼看成片线条,哪里乱一目了然。我们评审必走这一步,客户也学会了,返工率明显降。把验收标准交给眼睛而不是感觉,很多返工能在出厂前拦住。
七、给钣金设备做设计,先当半个工艺员
我们画钣金外壳外观设计,会先想这块板怎么折、几道工序、模具几副,再回头定造型。很多设计师只管好看,折弯顺序一乱,厂里要么拒单要么加钱。我们和钣金厂熟,出图前常把关键折边拿去问一句能不能做、贵不贵,省得后面返工。还有材料,冷板热板镀锌板价钱和工艺差不少,选哪种直接挂钩报价,我们会在方案里写清,不让客户到采购环节才傻眼。设计懂一点工艺,客户省的是实钱,我们也少挨骂。我们也要求团队新人先去钣金车间站一周,摸过板、看过折,画出来的图才落地。这行有个怪现象,图纸漂亮、样机拉胯的不少,根子就在设计和工艺两张皮,我们把工艺前置,等于提前把那张皮粘起来。客户拿到手的不只是效果图,是一份厂里真能干的图,这种踏实感,比多几个曲面值钱。钣金这碗饭,拼的是细节的规矩,不是花活。
【飓驰点评】钣金设备的成本,一半写在报价单上,一半藏在缝和公差里。我们做这行越久越信,把这两块做规矩,比换更贵的钢板实在。用户看不懂公差,但能感受到整齐,这笔账值得算。


